


ในโรงงานที่ต้องเชื่อมโครงสร้างโลหะขนาดใหญ่หรือชิ้นงานหลายตำแหน่ง เวลาในการผลิตไม่ได้หมดไปกับการเชื่อมเพียงอย่างเดียว การย้ายอุปกรณ์ พลิกชิ้นงาน จัดมุมหัวเชื่อม และแก้ไขแนวเชื่อม ล้วนเพิ่มต้นทุนและทำให้วางแผนส่งมอบได้ยากขึ้น
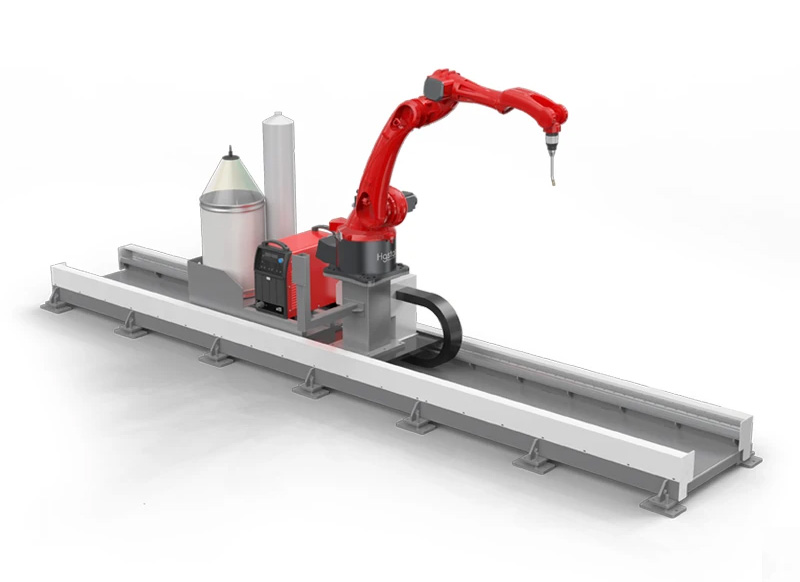
HGTECH Smart MRW6 ผสานแขนกล อุปกรณ์เชื่อม ระบบราง อุปกรณ์หมุนเอียงชิ้นงาน และชุดจับยึดเข้าด้วยกัน เพื่อรองรับงานเชื่อมอัตโนมัติหลายมุมและหลายตำแหน่ง พร้อมช่วยควบคุมกระบวนการให้สม่ำเสมอในการผลิตต่อเนื่อง
ระบบรางช่วยให้งานเชื่อมมีประสิทธิภาพขึ้นอย่างไร?
แขนกลควบคุมตำแหน่ง มุม และเส้นทางการเคลื่อนที่ของหัวเชื่อม ขณะที่ระบบรางขยายพื้นที่เข้าถึงให้ครอบคลุมชิ้นงานที่ยาวหรือมีจุดเชื่อมกระจายอยู่หลายตำแหน่ง ส่วนอุปกรณ์หมุนเอียงชิ้นงานช่วยจัดรอยต่อให้อยู่ในมุมที่เหมาะสมกับการเชื่อม
ตัวอย่างเช่น โครงเครื่องจักรที่มีรอยต่อทั้งด้านบน ด้านข้าง และด้านล่าง อาจต้องหยุดเพื่อพลิกชิ้นงานหลายครั้งเมื่อเชื่อมด้วยมือ การออกแบบให้แขนกล ราง และอุปกรณ์จัดตำแหน่งทำงานสัมพันธ์กัน จึงมีโอกาสลดขั้นตอนเหล่านี้และเพิ่มเวลาที่ระบบทำงานเชื่อมได้จริง
ประโยชน์ที่โรงงานได้รับ
เพิ่มกำลังผลิตและลดเวลาระหว่างขั้นตอน
การเข้าถึงหลายตำแหน่งและจัดมุมชิ้นงานอย่างเป็นระบบ ช่วยลดการย้ายอุปกรณ์และการจัดตำแหน่งด้วยมือ เมื่อวางระบบป้อนชิ้นงานให้สอดคล้องกัน โรงงานจึงสามารถใช้กำลังการผลิตได้เต็มขึ้น HGTECH ระบุว่าระบบรองรับการผลิตต่อเนื่อง 24 ชั่วโมง โดยการใช้งานจริงต้องจัดการป้อนงาน วัสดุสิ้นเปลือง การตรวจคุณภาพ และการบำรุงรักษาร่วมด้วย HGLASERควบคุมคุณภาพให้สม่ำเสมอ ลดงานเชื่อมซ้ำ
เมื่อกำหนดกระบวนการอย่างเหมาะสม หุ่นยนต์สามารถทำงานตามเส้นทางและเงื่อนไขที่ตั้งไว้ซ้ำได้ ผู้ผลิตระบุว่าการรักษาพารามิเตอร์การเชื่อมให้คงที่ช่วยให้แนวเชื่อมสม่ำเสมอและลดงานแก้ไข HGLASER สำหรับโรงงาน ประโยชน์นี้อาจสะท้อนออกมาเป็นเวลาซ่อมงานที่ลดลง การใช้วัสดุสิ้นเปลืองน้อยลง และกำลังผลิตที่ไม่ต้องย้อนกลับไปทำชิ้นงานเดิม อย่างไรก็ตาม คุณภาพยังขึ้นอยู่กับการเตรียมรอยต่อ ความสะอาดของวัสดุ การจับยึด และการตรวจรับงานเชื่อมรองรับงานโครงสร้างที่มีรอยต่อหลายด้าน
ระบบรางและอุปกรณ์จัดตำแหน่งช่วยเพิ่มความยืดหยุ่นในการเข้าถึงรอยต่อ เหมาะกับการพิจารณาใช้ในงานโครงเครื่องจักร โครงสร้างเหล็ก และชิ้นส่วนเรือ โดยต้องเลือกขนาดระบบให้เหมาะกับชิ้นงานและพื้นที่โรงงาน hgstarlaser.comลดภาระงานซ้ำของช่างเชื่อม
การให้หุ่นยนต์รับหน้าที่เชื่อมซ้ำ เปิดโอกาสให้ช่างใช้เวลากับการตั้งกระบวนการ ตรวจคุณภาพ และแก้ปัญหางานที่ซับซ้อนมากขึ้น ช่วยลดการพึ่งพาทักษะการเคลื่อนหัวเชื่อมด้วยมือในทุกชิ้นงาน และพัฒนาความรู้ด้านการเชื่อมให้เป็นกระบวนการที่ทำซ้ำได้
หุ่นยนต์เชื่อมกับเลเซอร์เชื่อม ต่างกันอย่างไร?
หุ่นยนต์ควบคุมการเคลื่อนที่ ส่วน MIG/MAG, TIG และเลเซอร์เป็นกระบวนการที่สร้างรอยเชื่อม ประโยชน์จากระบบอัตโนมัติและประโยชน์จากกระบวนการเชื่อมจึงควรพิจารณาแยกกัน
หากใช้กระบวนการเลเซอร์ จะได้ประโยชน์เพิ่มเติมอย่างไร?
เลเซอร์ใช้พลังงานที่รวมตัวในบริเวณเล็ก จึงสามารถสร้างแนวเชื่อมแคบและเชื่อมได้รวดเร็วในงานที่เหมาะสม การเชื่อมแบบเจาะลึกด้วยเลเซอร์ยังให้แนวเชื่อมที่มีความลึกสูงเมื่อเทียบกับความกว้าง และสามารถลดความร้อนเข้าสู่ชิ้นงานเมื่อเทียบกับการเชื่อมอาร์ก ช่วยควบคุมการบิดตัวจากความร้อนได้
สำหรับงานที่ต้องรักษารูปทรงหรือขนาดหลังเชื่อม ข้อดีนี้อาจช่วยลดงานดัดแก้และขั้นตอนเก็บผิว แต่เลเซอร์ต้องการการประกบรอยต่อและการควบคุมช่องว่างที่เข้มงวดกว่าการเชื่อมอาร์กทั่วไป การเติมลวดหรือใช้กระบวนการผสมอาจช่วยรองรับช่องว่างได้ดีขึ้น โดยต้องทดสอบกับชิ้นงานจริง
เปรียบเทียบกับการเชื่อมแบบเดิม
| แนวทางการเชื่อม | จุดเด่นเปรียบเทียบกับการเชื่อมแบบเดิม | เหมาะกับงานประเภทใด |
|---|---|---|
| MIG/MAG ด้วยมือ | ปรับวิธีทำงานตามชิ้นงานได้คล่องตัว โดยทั่วไป MIG เชื่อมได้เร็วกว่า TIG | งานเปลี่ยนรูปแบบบ่อย งานซ่อม และงานที่ยังไม่เหมาะกับสถานีอัตโนมัติ |
| TIG ด้วยมือ | ช่างที่มีทักษะสามารถควบคุมบ่อหลอมและแนวเชื่อมได้ละเอียด | งานบาง งานละเอียด และงานที่ต้องควบคุมรอยเชื่อมอย่างใกล้ชิด |
| หุ่นยนต์เชื่อมอาร์กแบบราง | ควบคุมการเคลื่อนที่ซ้ำได้ พร้อมขยายพื้นที่เข้าถึงด้วยราง | งานผลิตซ้ำ งานโครงสร้าง และชิ้นงานหลายตำแหน่ง |
| หุ่นยนต์เชื่อมเลเซอร์แบบราง | รวมการเคลื่อนที่อัตโนมัติกับแนวเชื่อมแคบและความร้อนเฉพาะจุด | งานที่ต้องการความเร็ว ควบคุมการบิดตัว และเตรียมรอยต่อได้เหมาะสม |
ประเมินความคุ้มค่าจากต้นทุนต่อชิ้นงานที่ผ่านคุณภาพ
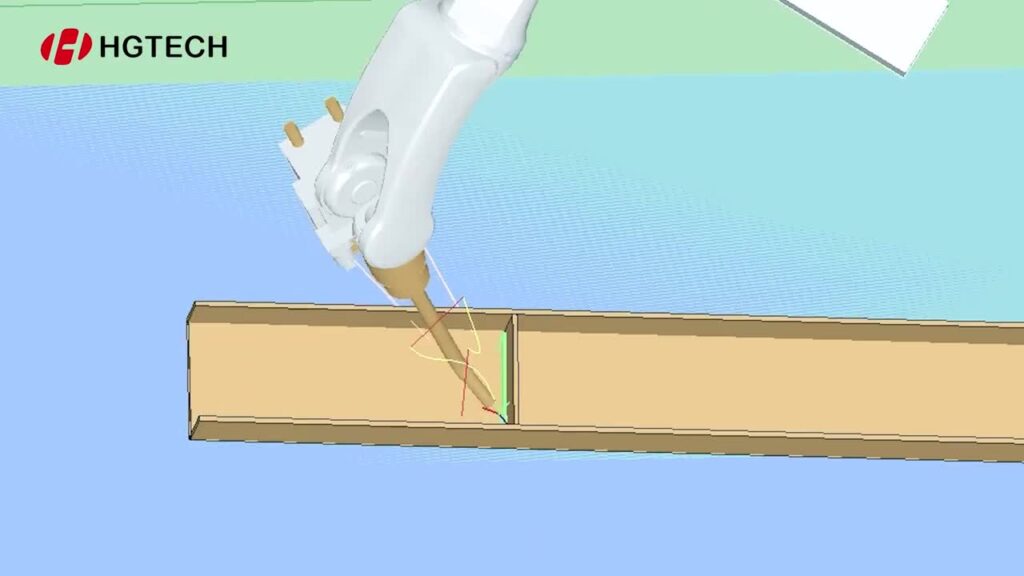
การลงทุนระบบเชื่อมอัตโนมัติควรพิจารณามากกว่าราคาเครื่องหรือความเร็วหัวเชื่อม โรงงานควรเปรียบเทียบเวลาครบหนึ่งรอบการผลิต ตั้งแต่โหลดงาน จับยึด เชื่อม จนถึงนำงานออก รวมทั้งอัตรางานแก้ไข วัสดุสิ้นเปลือง และค่าใช้จ่ายในการดูแลระบบ
หากเชื่อมเร็วขึ้นแต่ต้องรอโหลดงานนาน กำลังผลิตรวมอาจเพิ่มไม่มาก ในทางกลับกัน การลดงานแก้ไขและเวลาจัดตำแหน่งอาจสร้างความคุ้มค่าได้ แม้ความเร็วเชื่อมไม่ได้เพิ่มขึ้นมาก การทดลองกับชิ้นงานจริงจึงช่วยให้เลือกชุดระบบและประเมินระยะคืนทุนได้อย่างมีหลักฐานรองรับ
เลือกโซลูชันงานเชื่อมกับ KRASSTEC
สำหรับโรงงานที่ต้องการเพิ่มกำลังผลิต ลดงานเชื่อมซ้ำ และควบคุมคุณภาพงานโครงสร้างให้สม่ำเสมอ HGTECH Smart MRW6 เป็นระบบที่น่าพิจารณา โดยเริ่มจากเลือกกระบวนการเชื่อมให้เหมาะกับชิ้นงาน แล้วออกแบบแขนกล ราง อุปกรณ์จัดตำแหน่ง และชุดจับยึดให้ทำงานร่วมกัน
ติดต่อ KRASSTEC ตัวแทนจำหน่าย HGTECH เพื่อปรึกษาการเลือกโซลูชันให้เหมาะกับเป้าหมายการผลิตของโรงงาน

